
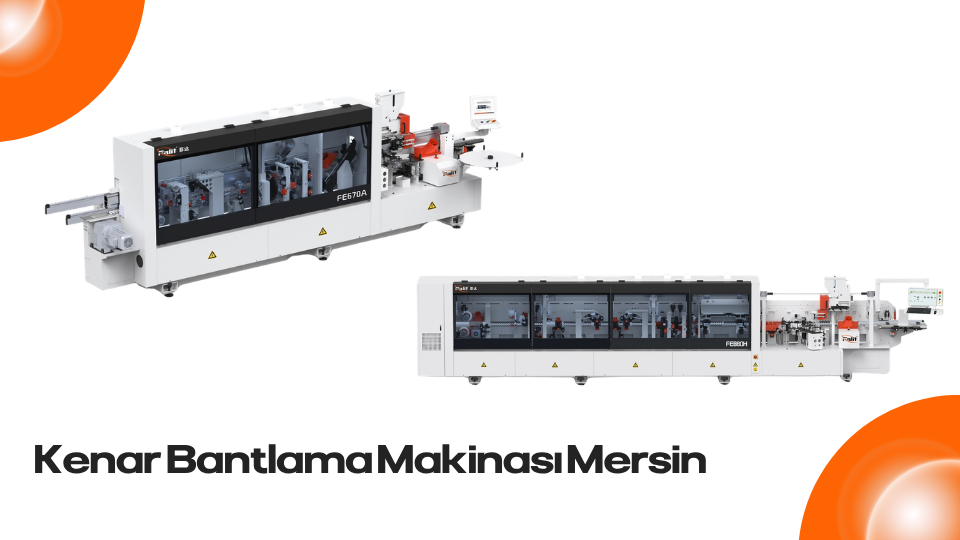
Kenar Bantlama Makinası Mersin
Kenar Bantlama Makinası Mersin kullanan işletmeler için üretim sürecinin belirli kontrol noktalarına ayrılması önemli olabilir.
Panel makineye girmeden önce kenarın düzgünlüğü incelenebilir. Kesim sırasında oluşmuş kırıklar, eğrilikler veya yüzey bozuklukları varsa bunlar bantlama kalitesini doğrudan etkileyebilir. Panel yüzeyi düzgün görünse bile kenarda bulunan küçük deformasyonlar, bant uygulandıktan sonra daha belirgin hale gelebilir.
Mersin Kenar Bantlama Makinası ile çalışırken ilk kontrol noktası panel hazırlığıdır. İkinci kontrol noktası yapıştırıcı uygulamasıdır. Bant yüzeye oturduğunda tutkal çizgisinin homojen olup olmadığı gözlemlenebilir.
Üçüncü aşamada kesim ve freze sonucu incelenmelidir. Panelin üst ve alt tarafında kalan bant fazlalıkları düzgün alınmamışsa ürün daha sonraki aşamalarda ek işçilik gerektirebilir.
Mersin Otomatik Kenar Bantlama Makinası özellikle sürekli benzer ürünlerin üretildiği işletmelerde bu kontrol sürecini standart hale getirebilir. İlk parçanın doğru çıkması tek başına yeterli değildir. Üretim devam ederken belirli aralıklarla yeni parçaların da kontrol edilmesi faydalıdır.
Örneğin yüz panelde bir kez ölçüm ve görsel kontrol yapılabilir. Böylece makine ayarlarında zaman içinde küçük bir değişiklik olmuşsa yüzlerce hatalı parça üretmeden önce fark edilebilir.
Kenar Bantlama Makinesi Mersin sistemlerinde kalite kontrolü, üretimi yavaşlatan bir işlem olarak değil, yeniden işleme ihtiyacını azaltan bir önlem olarak değerlendirilmelidir.
Kenar açıklığı, fazla tutkal izi, freze izi, bant kayması ve yüzey çizikleri gibi detaylar basit kontrol listeleriyle takip edilebilir. Bu yaklaşım, ürünlerin daha tutarlı görünmesine yardımcı olurken üretim sonunda yapılan düzeltme işlerinin de azaltılmasına katkı sağlayabilir.
Tutkal Çizgisinde Oluşan Sorunları Doğru Okumak
Kenar bantlama işleminde bazı sorunlar doğrudan makine arızasından kaynaklanmaz. Çoğu zaman yapıştırıcı sıcaklığı, uygulama miktarı, panel sıcaklığı veya bant yüzeyi gibi değişkenlerin birlikte etkisi sonucu ortaya çıkar.
Kenar Bantlama Makinası Mersin üzerinde bant ile panel arasındaki tutkal çizgisi dikkatle incelendiğinde üretim hakkında önemli bilgiler elde edilebilir.
Bant bazı bölgelerde kolayca ayrılıyorsa ilk olarak yapıştırıcının çalışma sıcaklığı kontrol edilmelidir. Tutkal yeterli sıcaklığa ulaşmadan üretime başlanması, panel ile bant arasında zayıf bağ oluşmasına neden olabilir.
Bunun yanında panel yüzeyinin çok soğuk olması da bazı durumlarda yapışma performansını etkileyebilir. Üretim alanındaki çevresel şartlar bu nedenle tamamen göz ardı edilmemelidir.
Mersin Kenar Bantlama Makinası üzerinde tutkal uygulama miktarı da dengeli olmalıdır. Gereğinden fazla yapıştırıcı kullanılması kaliteyi her zaman artırmaz. Aksine kenarlardan taşan tutkal daha fazla temizlik gerektirebilir.
Yetersiz uygulamada ise bant bazı noktalarda panelden ayrılabilir.
Baskı rulolarının ayarı da yapıştırma sonucunu etkiler. Tutkal doğru uygulanmış olsa bile bant yüzeye yeterli kuvvetle bastırılmazsa homojen bir bağlantı elde edilemeyebilir.
Mersin Otomatik Kenar Bantlama Makinası üzerinde tutkal haznesi ve uygulama bölümünün temizliği de önemlidir. Eski yapıştırıcı kalıntıları, yeni tutkalın düzgün aktarılmasını zorlaştırabilir.
Bant malzemesinin depolama koşulları da üretim kalitesini etkileyebilir. Eğilmiş veya yüzeyi zarar görmüş bant ruloları makine içerisinde düzgün ilerlemeyebilir.
Sorun oluştuğunda yalnızca tek bir ayarı değiştirmek yerine tüm yapıştırma zincirini incelemek daha doğru olabilir. Tutkal sıcaklığı, uygulama miktarı, baskı, bant kalitesi ve panel yüzeyi birlikte değerlendirilmelidir.
Bu yaklaşım, deneme yanılma süresini azaltarak hatanın kaynağının daha hızlı bulunmasına yardımcı olabilir.
Sarf Malzemelerini Planlayarak Üretim Kesintilerini Azaltmak
Kenar bantlama makinelerinde yalnızca elektrik ve makine kapasitesi üretimin devamlılığını belirlemez. Bant, yapıştırıcı, kesici takım ve temizlik ürünleri gibi sarf malzemelerinin de doğru planlanması gerekir.
Kenar Bantlama Makinası Mersin kullanan bir işletmede üretim programı hazır olduğu halde uygun bant veya tutkal bulunmaması ciddi zaman kaybı oluşturabilir.
Bu nedenle siparişler üretime alınmadan önce gerekli sarf malzemelerinin stok durumu kontrol edilebilir.
Örneğin belirli bir dekor renkte bant kullanılacaksa yalnızca mevcut rulonun üretime yetip yetmeyeceği hesaplanmalıdır. Üretimin yarısında bant bittiğinde yeni malzemenin beklenmesi tüm hattı durdurabilir.
Mersin Kenar Bantlama Makinası için kullanılan yapıştırıcının da tüketim miktarı takip edilebilir. Ortalama panel uzunluğuna göre günlük veya haftalık tahmini tüketim hesaplanabilir.
Freze ve kesici takımlar da sarf malzemesi planının bir parçasıdır. Kesici tamamen kullanılamaz hale geldikten sonra yenisini sipariş etmek yerine yedek takım bulundurmak daha güvenli olabilir.
Mersin Mobilya Makineleri ile çalışan işletmelerde özellikle ortak kullanılan sarf malzemelerinin merkezi biçimde takip edilmesi üretim düzenini iyileştirebilir.
Bantların depolanma şekli de önemlidir. Ruloların sıkışacağı veya şeklinin bozulacağı koşullardan kaçınılmalıdır.
Tutkal ise üretici önerilerine uygun koşullarda saklanmalıdır.
Kenar Bantlama Makinesi Mersin için oluşturulacak basit bir stok tablosunda bant türü, renk, kalınlık, mevcut miktar ve minimum stok seviyesi yer alabilir.
Belirlenen minimum seviyenin altına düşüldüğünde yeni sipariş oluşturulabilir.
Bu yöntem, makinenin teknik olarak çalışır durumda olduğu halde sarf malzemesi eksikliği nedeniyle üretimin durmasını önlemeye yardımcı olur.
Sarf planlaması küçük bir operasyon detayı gibi görünse de yoğun çalışan işletmelerde günlük üretim sürekliliği açısından oldukça önemlidir.
Kenar Profilini Ürünün Tasarımına Göre Şekillendirmek
Kenar bantlama yalnızca panelin ham yüzeyini kapatmak için yapılan standart bir işlem değildir. Bant kalınlığı ve kenar şekli, mobilyanın tasarım karakterini de değiştirebilir.
Kenar Bantlama Makinası Mersin farklı kalınlıktaki bantlarla çalışabildiğinde işletmeye daha geniş tasarım seçenekleri sunabilir.
İnce bant kullanılan bir ürün daha sade bir kenar görünümüne sahip olabilirken kalın bant kullanılan ürünlerde daha belirgin bir profil elde edilebilir.
Kalın bantlarda radüs işlemi daha önemli hale gelir. Keskin kenarların hafif yuvarlatılması ürünün hem görünümünü hem de dokunma hissini değiştirebilir.
Mersin Kenar Bantlama Makinası üzerinde bulunan freze ve radüs ünitelerinin ayarları, kullanılan bant kalınlığına göre doğru şekilde yapılmalıdır.
Aksi halde bant yüzeyinde gereğinden fazla kesim veya yeterince temizlenmemiş kenarlar oluşabilir.
Ürün tasarımına göre bant renginin panelle tamamen aynı olması da şart değildir. Bazı projelerde kontrast kenar bantları tasarım unsuru olarak tercih edilebilir.
Bu durumda bantlama kalitesi daha da görünür hale gelir. Renk farkı olduğu için küçük taşmalar veya yapışma sorunları daha kolay fark edilebilir.
Mersin Otomatik Kenar Bantlama Makinası bu tür üretimlerde hassas ayar avantajı sağlayabilir.
Kenar profilinin ürün tasarımına uygun olması özellikle masa tablaları, raf sistemleri, açık kenarlı dekoratif paneller ve özel mobilyalarda önem kazanabilir.
Makine seçimi yapılırken işletmenin hangi bant kalınlıklarıyla çalışacağı bu nedenle baştan belirlenmelidir.
Yalnızca mevcut üretimde kullanılan ince bantlara göre seçilen bir sistem, ileride kalın bantlı ürünlere geçildiğinde yetersiz kalabilir.
Kenar Bantlama Makinası Mersin seçiminde estetik beklenti ile teknik kapasitenin birlikte değerlendirilmesi, işletmeye daha geniş bir ürün yelpazesi oluşturma imkânı sağlayabilir.
Yatırım Kararında Üretilecek Parça Başına Maliyeti Hesaplamak
Makine yatırımında yalnızca satış fiyatına bakmak, gerçek maliyeti anlamak için yeterli değildir. Mersin Kenar Bantlama Makinası Fiyatları incelenirken makinenin bir parçayı hangi sürede ve hangi sarf maliyetiyle işleyebileceği de değerlendirilmelidir.
Daha ekonomik görünen bir sistem düşük ilerleme hızına sahipse yoğun üretimde uzun çalışma süresi oluşturabilir. Buna karşılık yüksek kapasiteli bir makine daha yüksek başlangıç maliyetine sahip olsa da günlük daha fazla parça işleyebilir.
Bu nedenle Kenar Bantlama Makinası Mersin için yatırım hesabı yapılırken günlük panel adedi belirlenebilir.
Ardından işçilik süresi, elektrik tüketimi, tutkal gideri, bant tüketimi ve kesici takım maliyeti hesaba katılabilir.
Ürün başına düşen maliyet bu veriler üzerinden daha gerçekçi şekilde değerlendirilebilir.
Mersin Kenar Bantlama Makinası Fiyatları üzerinde makinenin işlem üniteleri de önemli rol oynar. Ön freze, farklı freze grupları, kazıma ve polisaj gibi ek donanımlar yatırım bedelini artırabilir.
Ancak bu özellikler sonradan yapılacak manuel düzeltme işlemlerini azaltıyorsa toplam üretim süresi açısından avantaj sağlayabilir.
Mersin Kenar Bantlama Makinası Satışı yapan firmalardan teklif alınırken enerji ihtiyacı ve önerilen sarf malzemeleri hakkında da bilgi alınabilir.
Kurulum ve eğitim maliyetleri de yatırım hesabına dahil edilmelidir.
Yedek parça fiyatları ve servis müdahale koşulları uzun vadeli kullanım maliyetini etkileyebilir.
Makinenin üretim dışında kaldığı süre de dolaylı bir maliyettir. Bu nedenle yalnızca satın alma rakamı değil, sistemin ne kadar süre aktif üretimde kalabildiği de önemlidir.
Üretilecek parça başına maliyet üzerinden yapılan değerlendirme, farklı makineleri daha gerçekçi biçimde karşılaştırmaya yardımcı olabilir.
Devreye Alma Sonrası İlk Dönemi Doğru Yönetmek
Yeni bir kenar bantlama makinesi kurulduğunda sistemin doğrudan maksimum hızda üretime alınması her zaman en iyi yaklaşım olmayabilir. İlk dönem, makine ayarlarının işletmenin kullandığı gerçek malzemelere göre optimize edildiği bir süreç olarak değerlendirilebilir.
Kenar Bantlama Makinası Mersin kurulduktan sonra farklı panel ve bant kombinasyonlarıyla deneme çalışmaları yapılabilir.
Her malzeme için kullanılan tutkal sıcaklığı, baskı ayarı, ilerleme hızı ve freze değerleri kayıt altına alınabilir.
Bu kayıtlar ilerleyen dönemde üretim reçetelerinin oluşturulmasına temel sağlar.
Mersin Kenar Bantlama Makinası Teknik Servis desteği, ilk devreye alma aşamasında makinenin doğru ayarlarla çalışması açısından önemlidir.
Operatörlerin sadece makineyi açıp kapatmayı değil, hata belirtilerini yorumlamayı da öğrenmesi faydalıdır.
Örneğin bant yüzeyinde çizgi oluştuğunda hangi ünitenin kontrol edilmesi gerektiği veya yapışma zayıfladığında hangi değişkenlerin inceleneceği bilinmelidir.
Mersin Kenar Bantlama Makinası Servisi tarafından verilen kullanım ve bakım bilgilerinin işletme içerisinde yazılı hale getirilmesi de yararlı olabilir.
Günlük, haftalık ve aylık kontroller ayrı listeler halinde düzenlenebilir.
İlk kullanım döneminde makinenin performansı takip edilerek işletmenin gerçek üretim şartlarına uygun ayarlar bulunabilir.
Böylece farklı operatörlerin tamamen farklı değerlerle çalışmasının önüne geçilebilir.
Ayrıca ilk aylarda tüketilen bant, tutkal ve kesici takım miktarlarının kaydedilmesi, gelecekteki stok planlaması için gerçek veriler sağlar.
Kenar Bantlama Makinası Mersin yatırımından beklenen verimi almak için makinenin kurulması kadar doğru şekilde devreye alınması ve üretim düzenine adapte edilmesi de önemlidir.
İşletmenin ürün yapısına göre ayarları standartlaştırılan, sarf malzemeleri planlanan ve periyodik kontrol sistemi kurulan bir kenar bantlama makinesi, uzun vadede daha tutarlı bir üretim sürecine katkı sağlayabilir.
